
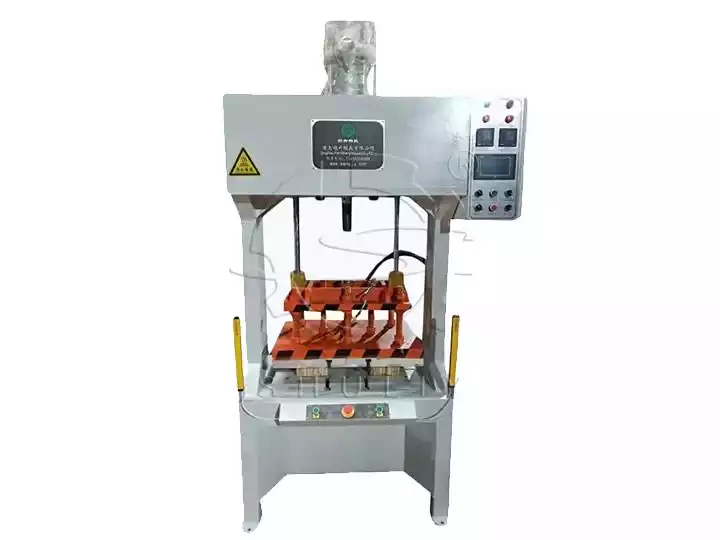
これらの業務用熱プレス機は、高圧・高温条件下でさまざまなサイズのパルプトレイの表面を平滑化するために使用されます。パルプトレイ成形機は電気加熱により、約200°Cのホットプレス金型に達します。加圧シリンダーの下向き圧力により、パルプトレイの表面が滑らかになります。ホットプレスは、さまざまなパルプトレイの加工に非常に適しており、特にワイントレイ、精密機器トレイ、工業用金型トレイ、フルーツトレイ、コーヒーカップトレイ、エッグトレイなどの工業用パルプトレイの加工に適しています。
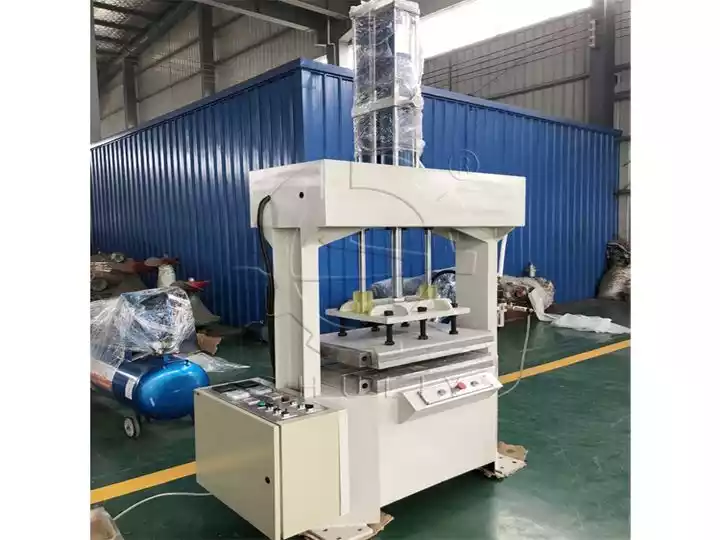
なぜ熱プレス機でパルプトレイを加工するのか?
パルプトレイ生産ラインにおいて、熱プレスは不可欠な設備です。熱プレスを使用してパルプトレイの表面を平滑化することで、外観の向上、強度と耐久性の向上、印刷品質の改善、生産効率の向上が図れます。これらの利点は、パルプトレイの市場性を高め、高品質で魅力的な包装製品に対する消費者の需要に応えるのに役立ちます。
- 外観品質の向上: 熱プレスにより、パルプエッグトレイの表面が平坦で滑らかになり、不均一な質感や表面欠陥が解消されます。これにより、エッグトレイの外観がより魅力的になり、市場の需要と消費者の美的基準を満たします。
- 強度と耐久性の向上: 熱プレス処理後、パルプエッグトレイの表面はより強固になり、圧縮強度と耐久性が向上します。これにより、輸送や保管中にエッグトレイが変形したり損傷したりする可能性が低くなり、卵の安全性が保護されます。
- 印刷品質の向上: 熱プレス処理による平坦な表面は、エッグトレイの印刷品質向上に役立ちます。エッグトレイにカスタムデザインやロゴを印刷する必要がある場合、平坦な表面により模様や文字の鮮明さと品質が確保され、製品の魅力と認識性が高まります。
- 生産性の向上: 熱プレスはパルプエッグトレイを迅速かつ簡単に加工できます。表面平滑化に熱プレスを使用することで、生産を加速し、生産性を高め、大量生産のニーズに対応できます。
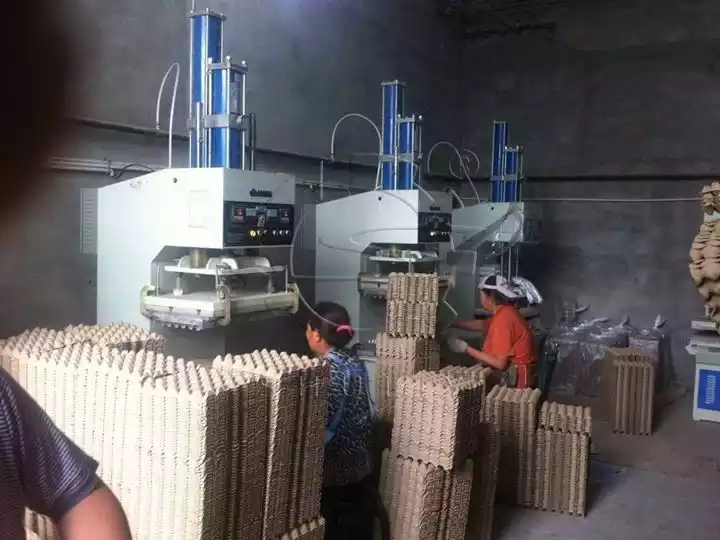
パルプ成形トレイ平滑化機のビデオ
パルプトレイホットプレス機の操作方法
- 起動前の点検が完了していることを確認し、生産作業を開始できます。
- 操作パネルの「手動/自動」切替スイッチを自動位置に回します。
- 金型に合った半製品を取り、金型の上に平らに置き、両手で同時に2つの起動スイッチを押します。
- 設備の上テーブルと下テーブルが金型を閉じたら、起動スイッチを離し、次の製品を準備し、上下の金型が分離するのを待ちます。
- 上下の金型が分離したら、成形された製品を取り出し、品質基準を満たしているか確認します。
- 完成品の積み重ねが完了したことを確認し、次の製品の成形作業を続けます。
- 作業中はオペレーターは手袋と長袖を着用し、やけどを避けてください。
- 一人で機械を起動することは固く禁じられており、複数人で製品の出し入れを行い、挟まれないようにしてください。
- 作業中は設備の動作に細心の注意を払い、異常があればすぐに緊急停止スイッチを押して電源を切り、シフト責任者および関連技術者に速やかに報告してください。
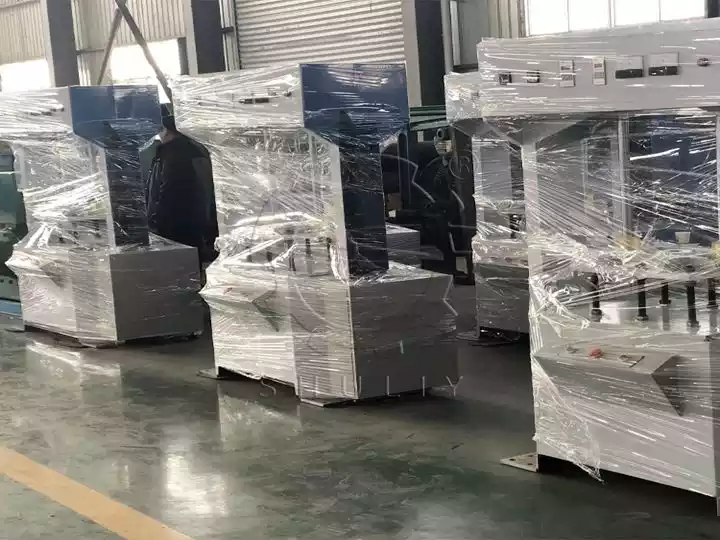
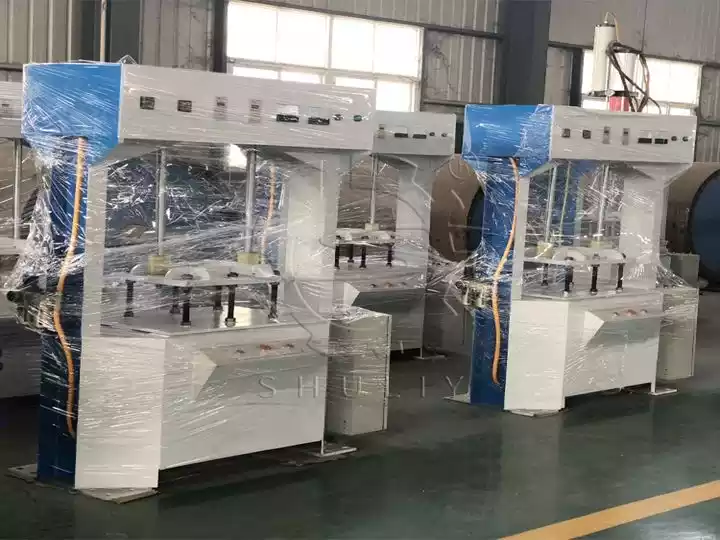
ホットプレス機のパラメータ
| モデル | SL-CRY-5 | SL-LRY-15 |
| 圧力 | 5t | 15t |
| 作業台サイズ | 660×450(mm) | 700×600(mm) |
| 処理可能なワーク高さ | ≤150mm | ≤150mm |
| 動作環境温度 | 5~~40℃ | 5~~40℃ |
| 定格電圧 | AC220V ± 10%, 50Hz | AC220V ± 10%, 50Hz |
| 熱プレス時間 | 0~6秒 調整可能 | 0~6秒 調整可能 |
| 加圧時間 | 0~6秒 調整可能 | 0~6秒 調整可能 |
| 延長ブロー時間 | 0~6秒 調整可能 | 0~6秒 調整可能 |
| ダウンブロー時間 | 0~6秒 調整可能 | 0~6秒 調整可能 |
| 消費電力 | ≤7KW | ≤7KW |
| 使用エア圧力 | 0.55~~0.65MPa | 0.55~~0.65MPa |
| 寸法 | 980×660×1920(mm) | 1100×650×1920(mm) |